寸法が 600 mm を超える大型一体型グラファイト部品は、多くの高温機器メーカーに好まれています。一体成形により、アセンブリのギャップが減少し、熱場および炉体のコンポーネントの全体的な安定性が向上します。しかし、大型グラファイトブランクの生産および製造難易度は、体積の増加に伴って急激に上昇します。静水圧プレス黒鉛であっても、成形黒鉛であっても、大型のブランクはプレス、焙焼、黒鉛化の段階で内部欠陥が発生しやすいです。内部亀裂、緩んだ領域、密度の不均一性などの多くの欠陥は、単純な表面観察では見つけることができず、顧客のサイトで数回の高温サイクルを経た後に初めて故障します。
最初の典型的な隠れた欠陥は、内部の微小亀裂です。大型グラファイトブランクの焙焼および黒鉛化プロセスでは、ブランク内の温度場が不均一になります。内部と外部の熱膨張応力の差により、ブランク内部にマイクロクラックが発生しやすくなります。このクラックは表面まで貫通していないため、外観検査では発見できません。加工されたグラファイト部品が高温と冷却を繰り返す条件下で稼働すると、微小亀裂が徐々に拡大し、最終的には部品の破損につながります。

2 番目に大きな隠れた危険は、局所的な緩い多孔質領域です。ラージブランクのプレス手順では、材料の流れが不均一になり、一部の領域が設計された圧縮密度に到達できません。ブランク内部に局所的な低密度のルーズ領域が形成されます。完成部品に加工した後、緩んだ位置では酸化速度が加速され、機械的強度が低下します。熱衝撃の影響下では、剥離やピット落ちが緩い領域で優先的に発生します。太陽光発電熱フィールドおよび半導体関連コンポーネントの場合、緩い領域は高温でより多くの不純物元素を放出し、生産ワークピースを汚染します。
3 番目の一般的な問題は、全体的な密度の不均一性です。同じ大型黒鉛ブロックの異なる位置の間には明らかな密度の違いがあります。対称的な熱場部品に加工すると、位置が異なると高温クリープ性能にばらつきが生じます。一部の位置が事前に歪んだり変形したりして、コンポーネント全体の平面度が損なわれます。
国境を越えた取引では、多くの海外購入者は商品を受け取った後に寸法や外観を確認するだけです。内部欠陥を検査する効果的な手段がありません。隠れた欠陥が発生すると、国際物流サイクルが長いため、アフターサービスサイクルが非常に長くなり、機器メーカーの生産に多大な損失をもたらします。したがって、プロの購入者は、加工前の大型グラファイトブランクに対する非破壊検査要件を徐々に追加してきました。
Jincheng Graphite (恵県金城研磨材および黒鉛金型工場) は、大型黒鉛部品に焦点を当てたカスタム加工メーカーとして、大型黒鉛ブロックの品質リスクを目的とした完全な防止メカニズムを構築しました。工場の最大加工寸法は1000mmに達します。正式な加工の前に、高い要件を伴う大型ブランク注文の場合、工場では、未加工ブランクに対して超音波非破壊検査を実施し、内部亀裂や広範囲の緩い欠陥のあるブランクを選別することを顧客に提案しています。
生ブランク受入検査リンクでは、Jincheng Graphite は大型ブランクの表面状態のチェック、ブランクのバッチ番号の記録、物性試験データのサンプリングに重点を置いています。荒加工段階では、技術者が切りくずの状態に注意しながら切削加工を行っています。異常な切りくずの状態は、多くの場合、材料内部に異常な緩み領域があることを示します。粗加工後、主要な大型ワークピースの外観と局部的な寸法の変化が再検査され、ブランク欠陥によって引き起こされる応力解放亀裂の隠れた危険が排除されます。
同社は、海外の購入者に対し、大型グラファイト部品を購入する際には、価格と納期だけに注意を払うべきではないことを注意喚起しています。契約において生ブランクの非破壊検査要件を明確にし、内部欠陥の許容基準を指定することが提案されます。超大型の一体型グラファイト部品の場合、ブランクの品質リスクが高すぎる場合は、分割接続構造設計を適切に採用することも実現可能な最適化スキームであり、大型ブランク固有の欠陥によって引き起こされる故障の可能性を低減できます。
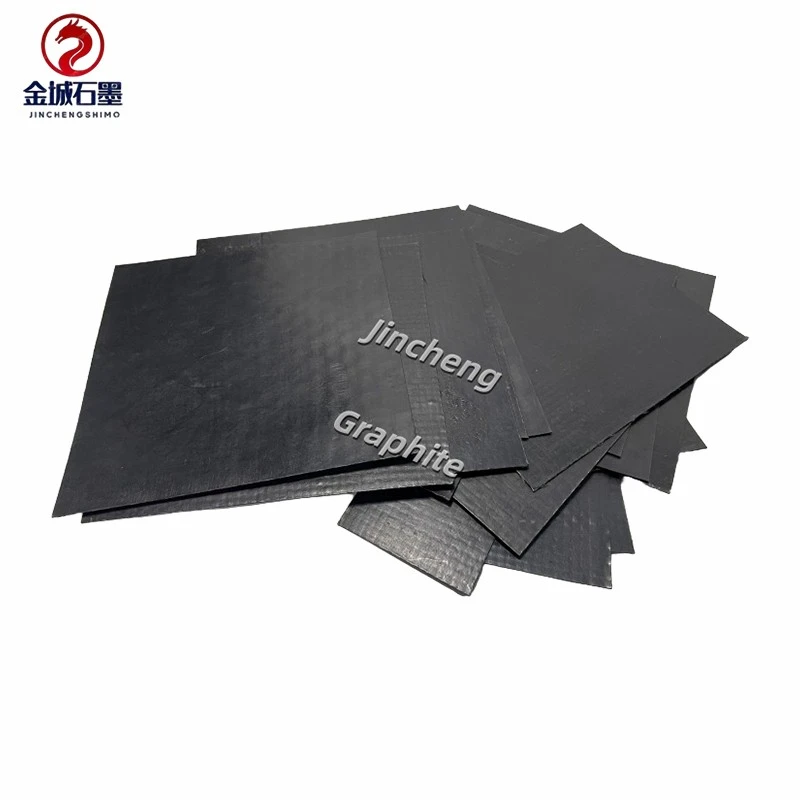
近年、世界的に大型グラファイト部品の需要が高まり続けています。サプライヤーごとのラージブランクの品質の差は非常に大きくなります。国境を越えた黒鉛貿易における品質紛争の多くは、生のブランクの内部欠陥に対する十分な注意が払われていないことに起因しています。海外の購入者は、完全な入荷検査およびリスク特定能力を備えた加工工場と協力する必要があります。 Jincheng Graphite は、大型グラファイトブランクの品質リスク管理に細心の注意を払い、世界中の高温機器の顧客に安全で信頼性の高いカスタム加工サービスを提供しています。